GUIDE
引言
汽车尾灯不仅是车辆外观设计的点睛之笔,更是保障行车安全的重要屏障。传统的接触式测量方式难以应对复杂的曲面特征,且效率低下。在此背景下,结构光三维扫描技术以其非接触、高精度、高效率的优势,成为解决汽车尾灯全生命周期数字化制造痛点的核心利器。
行业痛点:特殊材质与复杂结构的扫描挑战
汽车尾灯的三维数字化采集面临着显著的技术壁垒。作为样件,汽车尾灯通常涵盖多种特殊材质,其光学特性差异巨大,非常容易导致扫描数据失真或残缺。
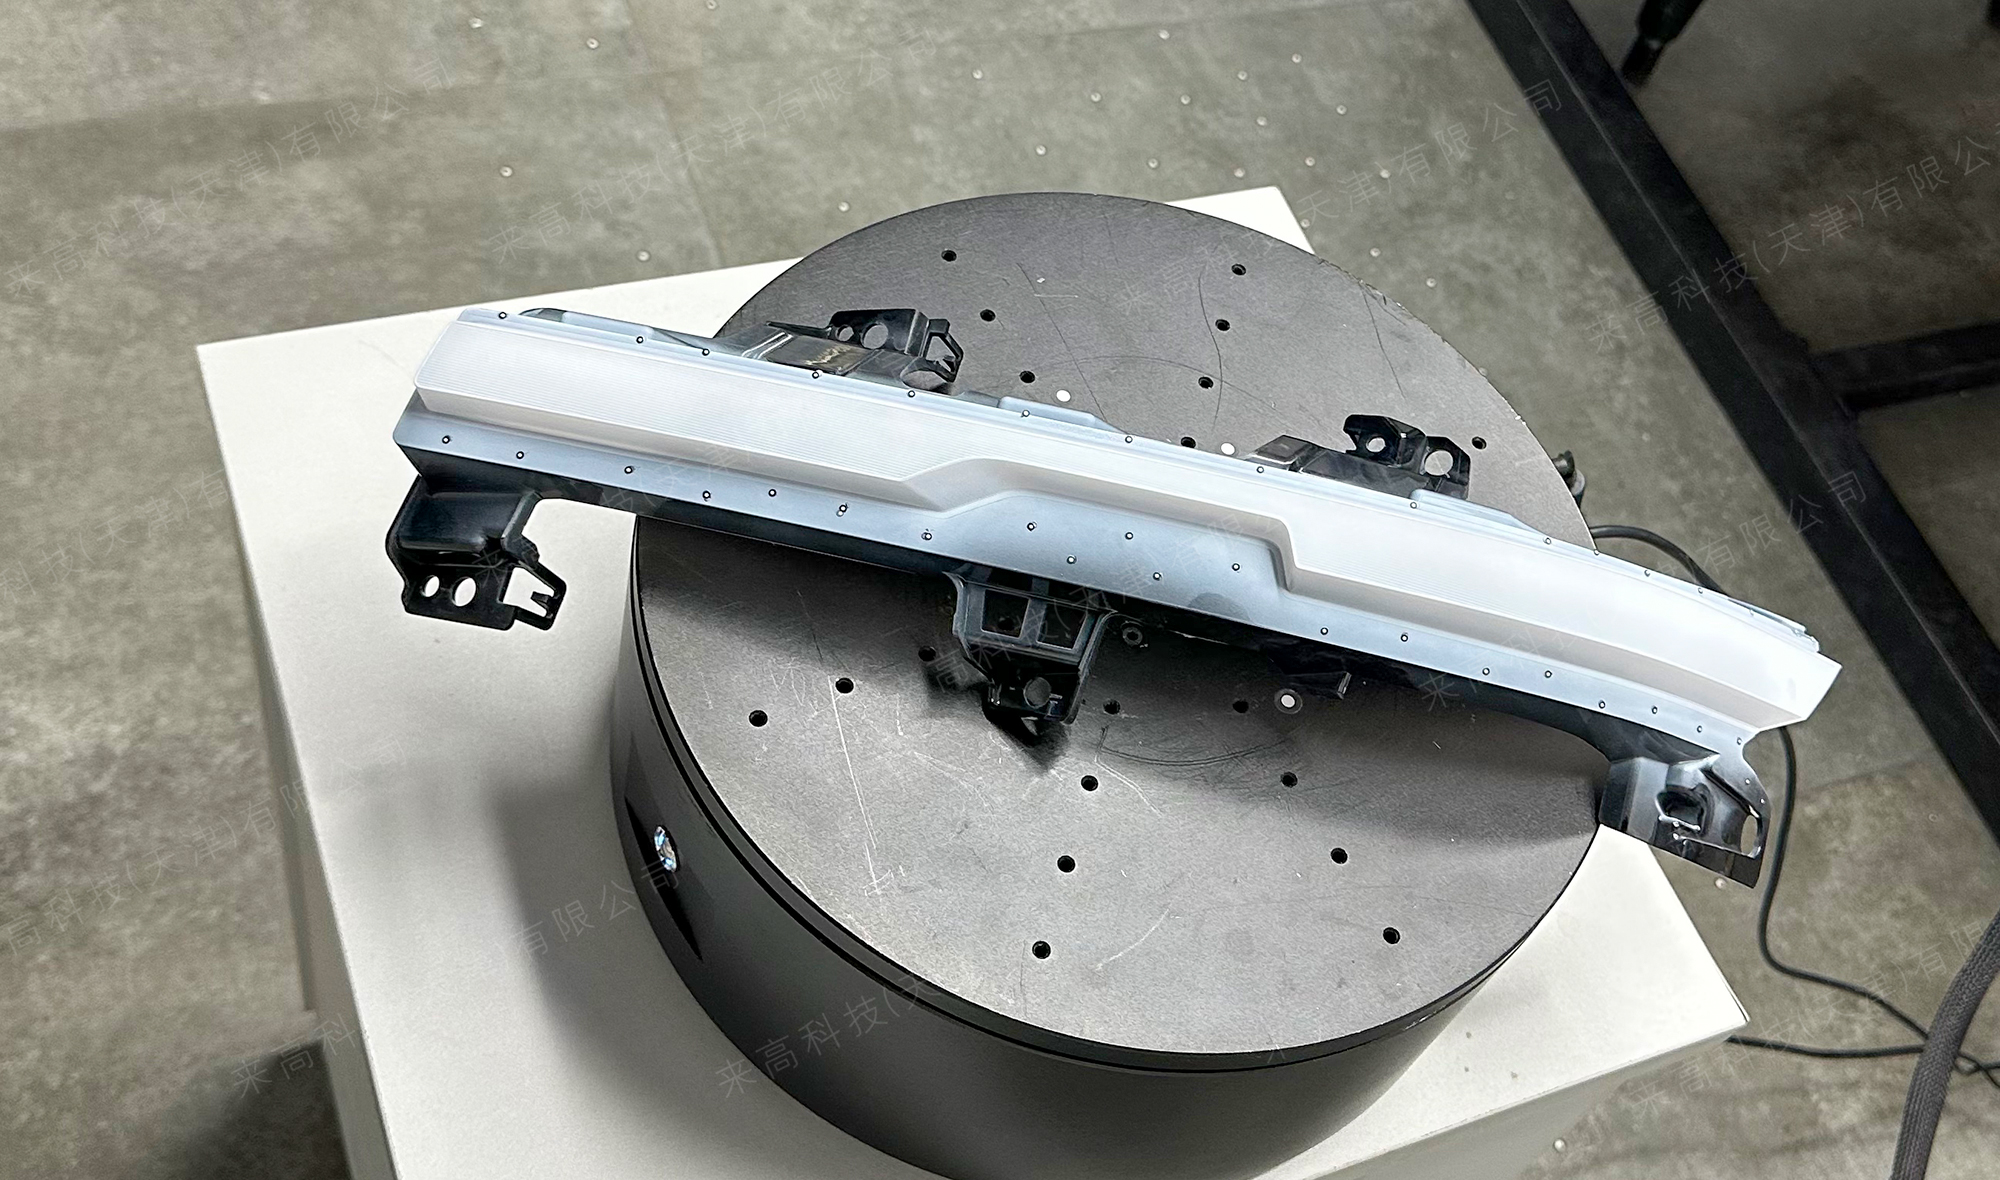
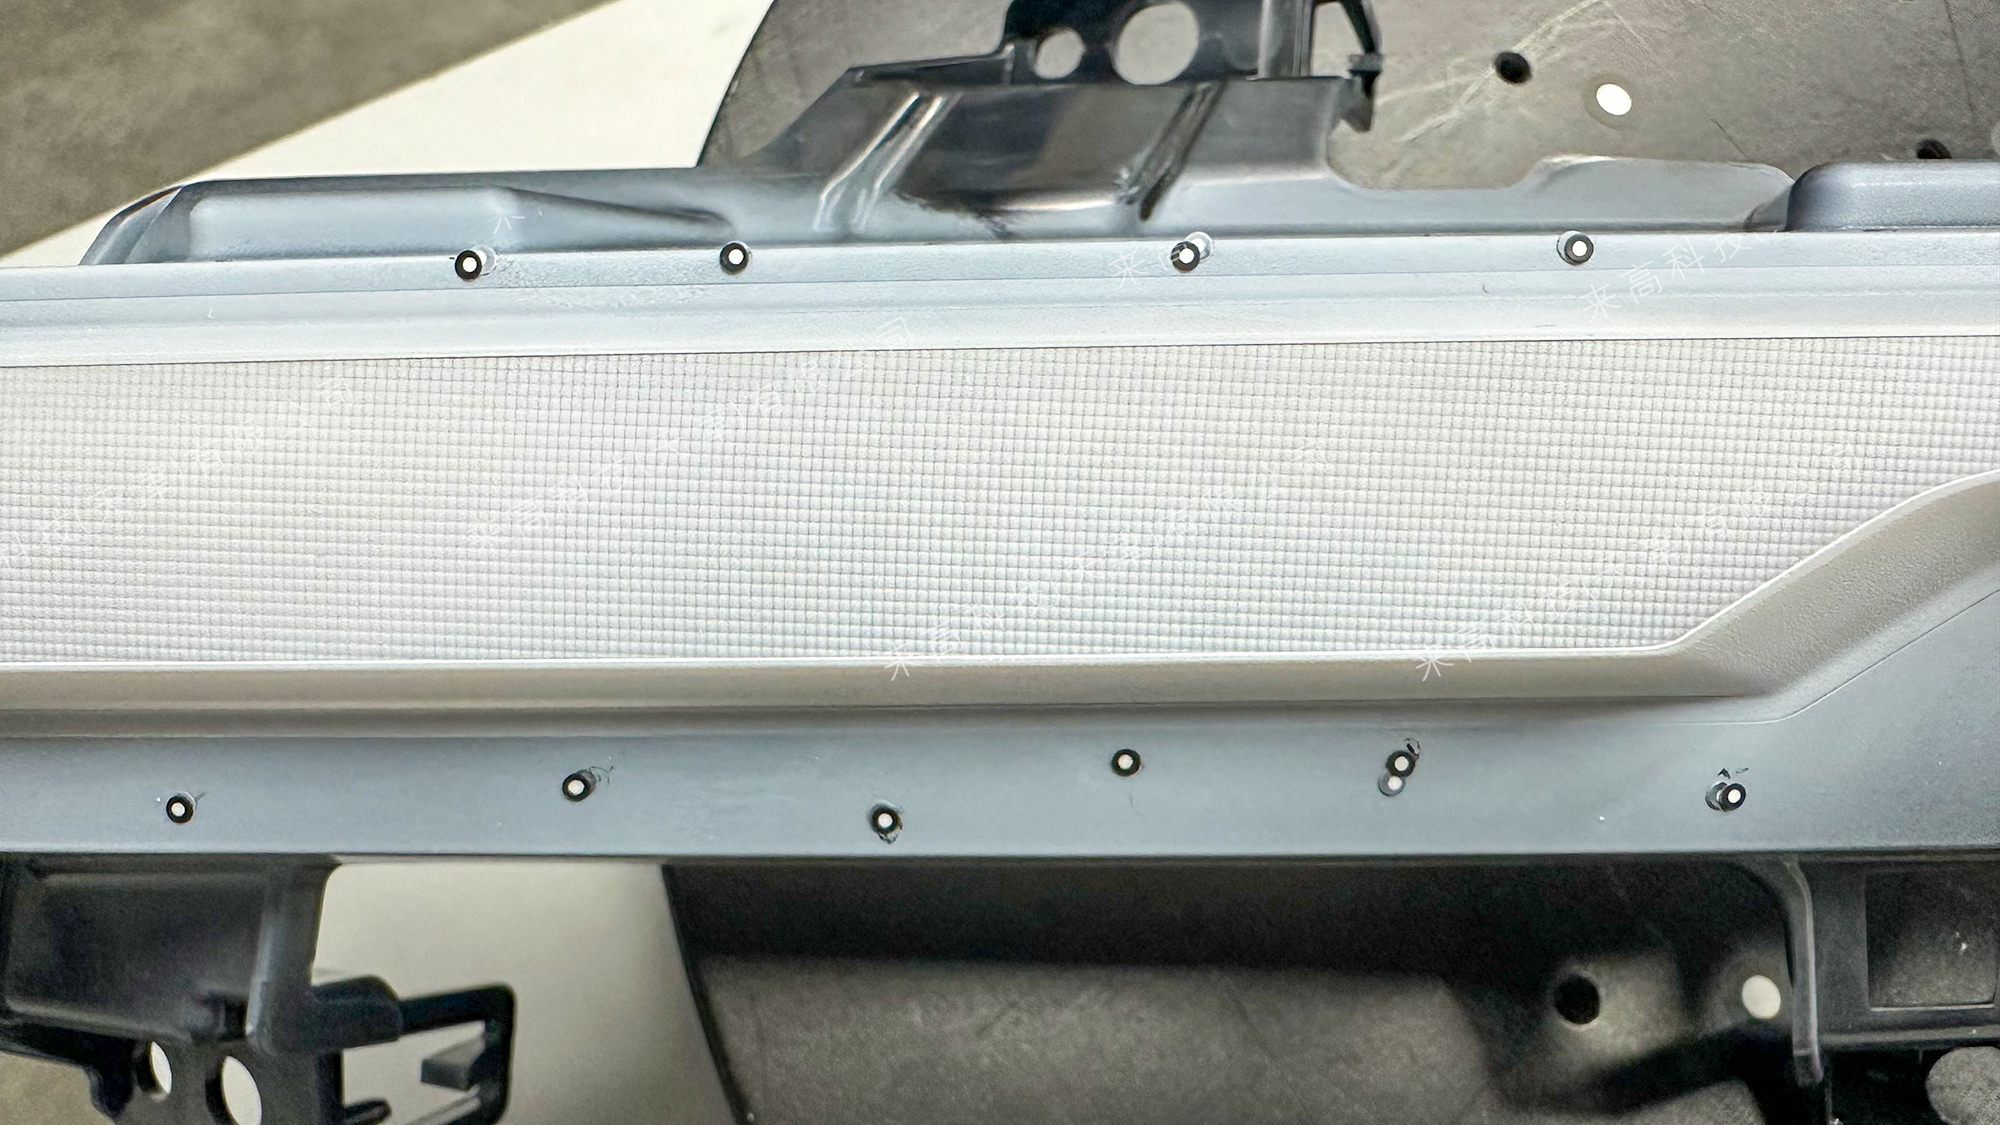
材质难题:尾灯外壳多采用透明或半透明的PC(聚碳酸酯)材质。在结构光照射下,光线易发生折射与反射,导致无法有效形成编码条纹成像。
数据缺失:由于光线的物理特性,扫描过程中常出现“过曝”或“反光盲区”,导致表面关键数据缺失,难以完整还原产品真实形貌。
针对这些难点,来高科技采用了型号为I9的高分辨率结构光扫描仪,配合Techlego2026软件系统,旨在通过技术手段解决上述光学干扰问题,实现微米级的精度还原。
解决方案:高精度设备与专业数据处理流程
为了应对汽车尾灯异形曲面及精密孔槽的扫描需求,项目团队制定了针对性的解决方案,确保从数据采集到模型生成的每一个环节都准确无误。
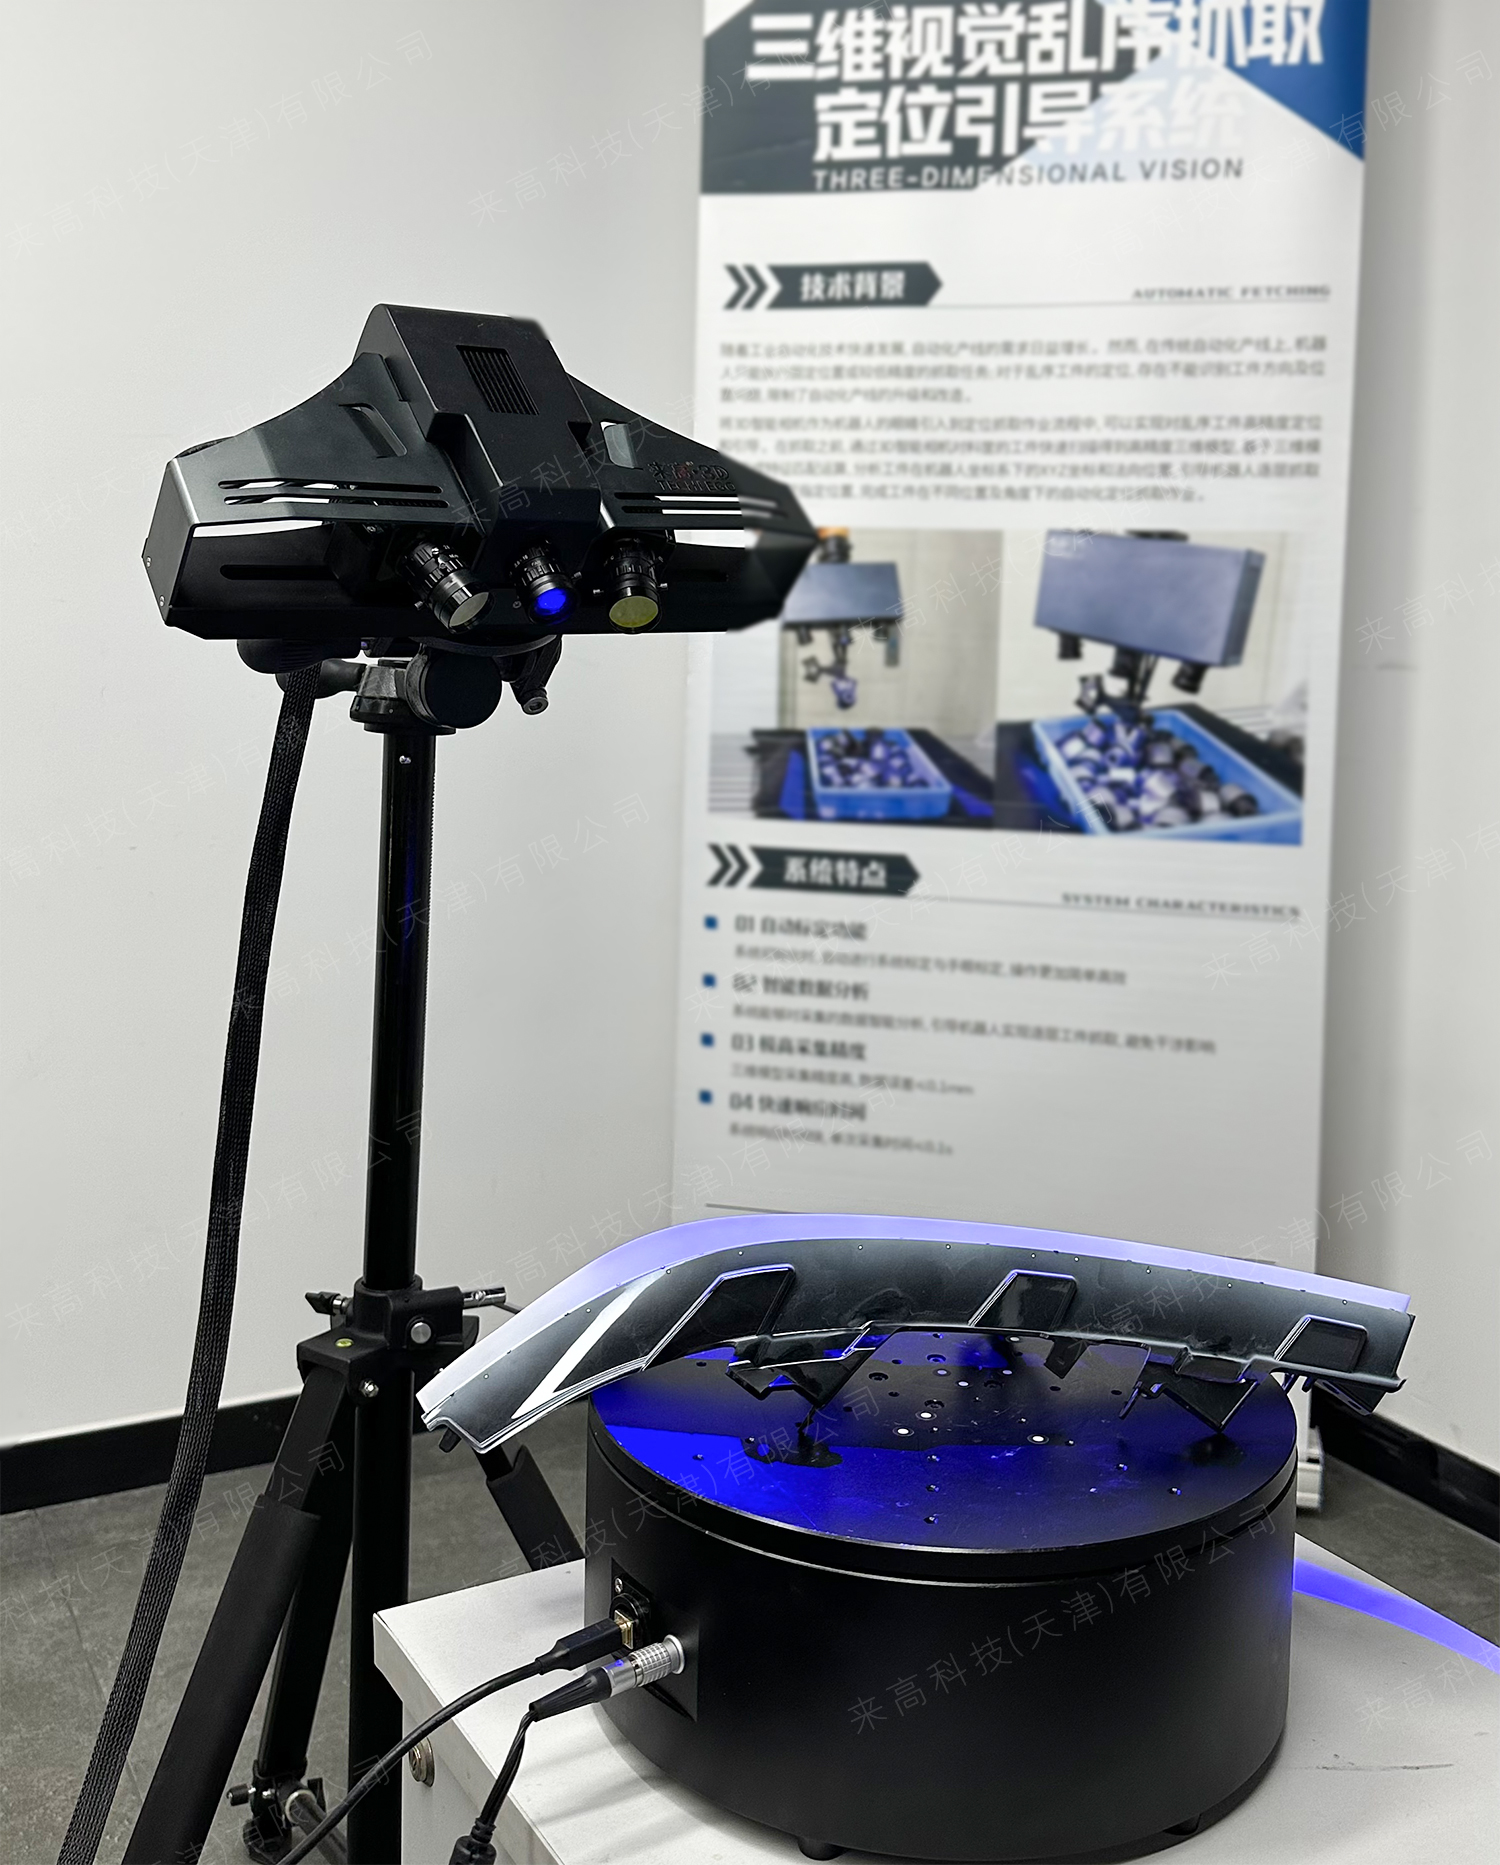
1.硬件选型与采集
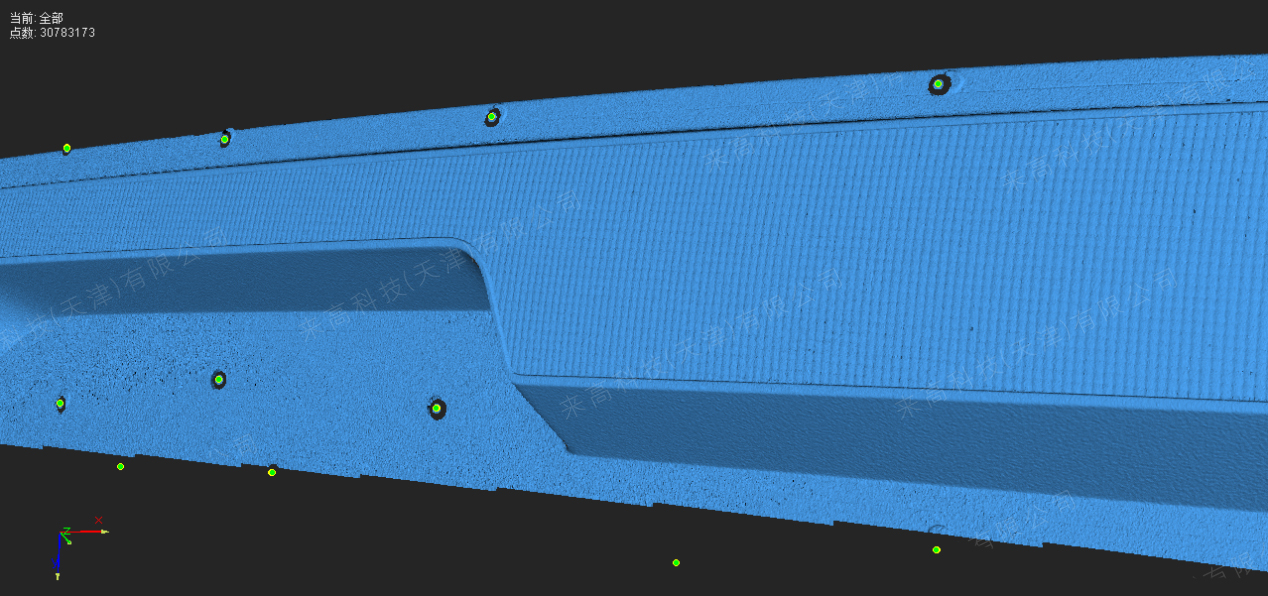
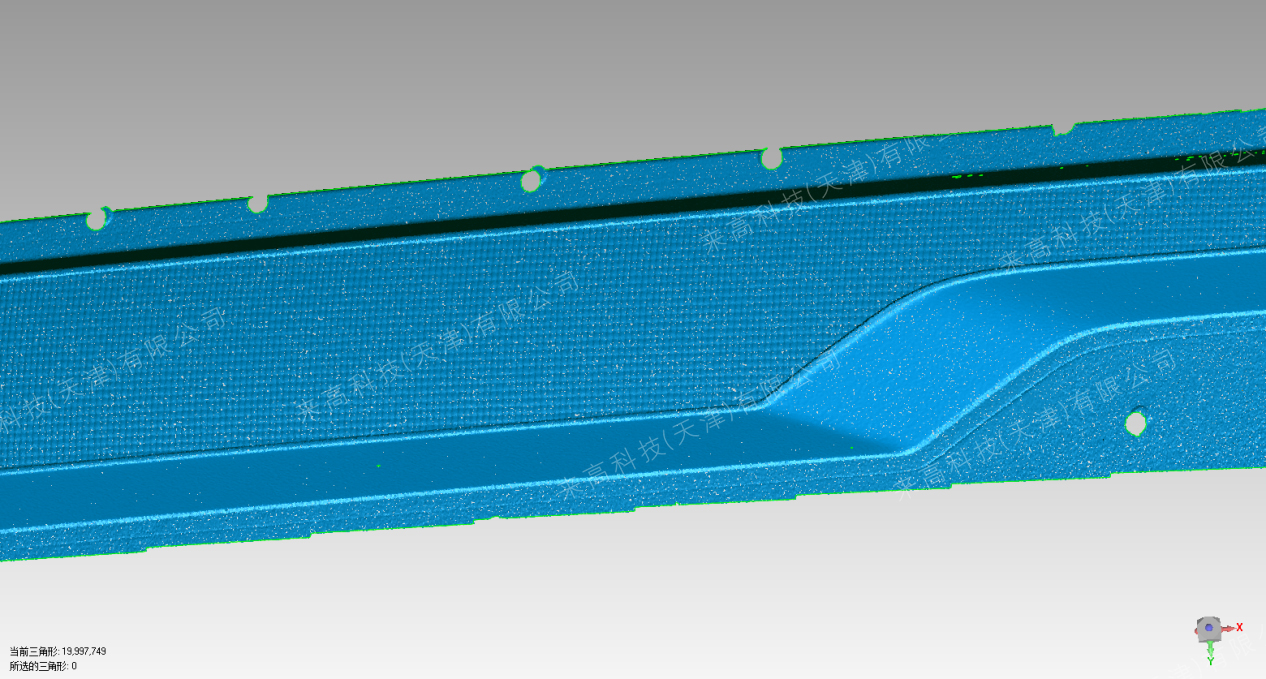
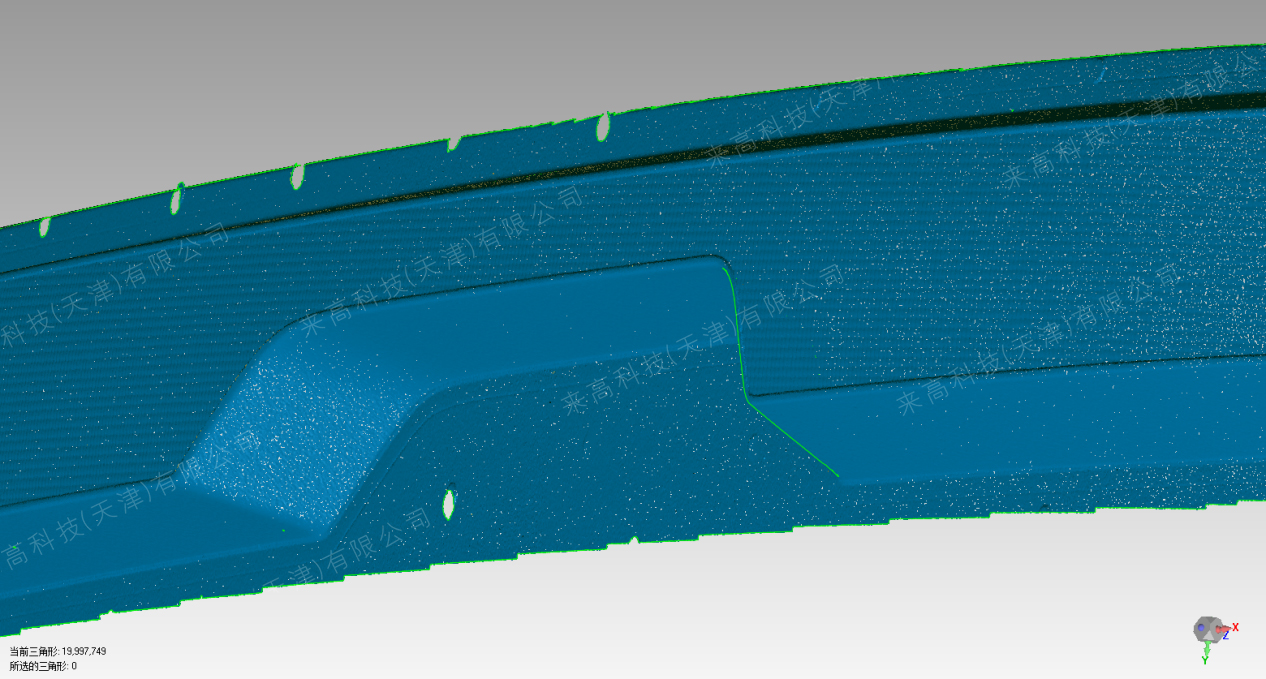
选用1300万高分辨率结构光三维扫描仪-i9(点云分辨率≥0.05mm)对样件进行扫描。该设备搭配高像素工业相机,显著提升了微小特征的捕捉能力。无论是灯珠卡槽、小孔位等细微结构,还是主体轮廓,都能确保数据完整饱满。
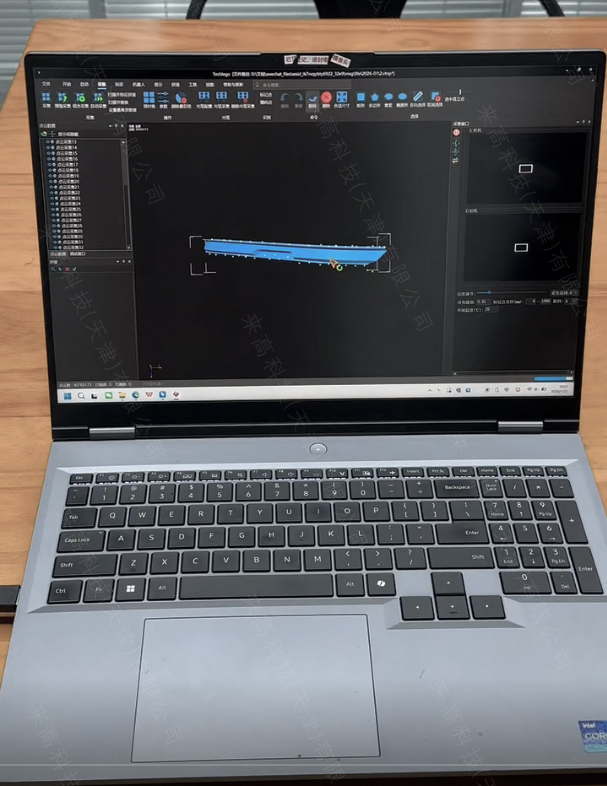
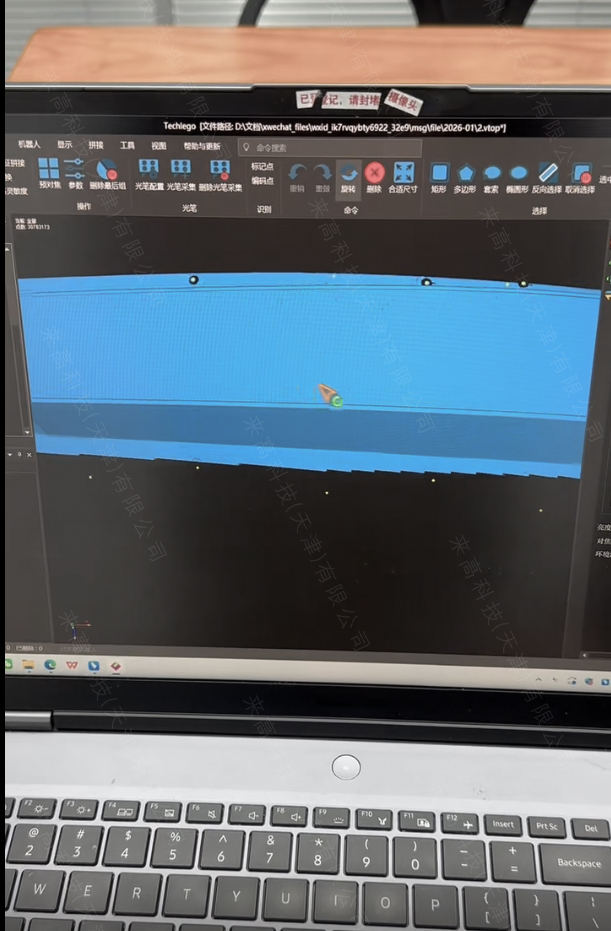
2.软件处理与优化
扫描完成后,通过专业点云处理软件对原始数据进行深度处理:
降噪与平滑:剔除无效噪点,使曲面更加光顺。
补洞修复:针对微小特征处的断裂数据进行修复,确保模型封闭性。
最终输出:生成符合公差要求的高精度点云数据,满足后续逆向设计与全尺寸检测需求。
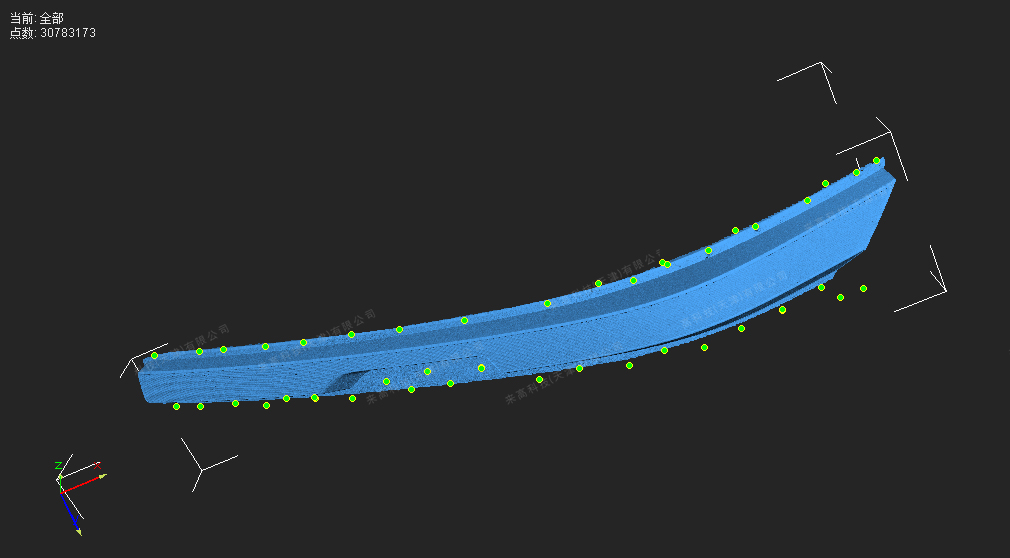
应用价值:重塑研发与质检新范式
结构光三维扫描技术的应用,为汽车尾灯的制造带来了显著的效率提升与质量保障。
1.逆向设计与新品研发
在研发阶段,蓝光光栅结构光技术投射的高密度编码条纹,配合高分辨率工业相机,无需手动测绘,仅需十分钟左右即可完成全表面数据采集。相比传统三坐标测量,效率提升8倍以上。采集的数据可直接对接DX、GOM等逆向检测软件,快速生成STL模型,大幅缩短了新品研发周期,助力创意设计快速落地。
2.生产制造与质量检测
在生产环节,非接触式测量避免了对注塑件表面的损伤。自动化扫描搭配专业软件,可将扫描数据与原始CAD数模进行快速拟合比对。
直观偏差分析:通过偏差色谱图和详实尺寸标注,清晰呈现分型线、孔径及曲面轮廓的偏差。
高精度捕捉:具备0.01mm级的偏差捕捉能力,让尺寸误差无处遁形。
全流程品控:相比人工抽样,实现了全尺寸批量检测,单件检测效率提升至数十分钟内,并能自动生成可追溯报告,为模具修正提供精准数据支撑。
案例总结
从研发设计的快速建模到生产质检的严格把控,结构光三维扫描仪凭借其高精度、高效率及易操作的核心优势,充分适配了汽车尾灯智造的全流程需求。以光为尺,精细建模,三维扫描技术正赋能汽车尾灯智造升级,确保每一款尾灯都兼具颜值精度与安全保障。
官网视频号·点击视频·关注我们


往期回顾
↙点击“阅读原文”查看更多精彩内容
相关推荐